

1. فهم مخاطر الاهتزازات التي تهدد المضخة الرئيسية لحفارتك
تُعد المطارق الهيدروليكية من أقوى الملحقات التي تُستخدم مع الحفارات. فهي تولد طاقة صدمية هائلة لتكسير الصخور والخرسانة والتربة المتجمدة. ومع ذلك، فإن هذا الصدم نفسه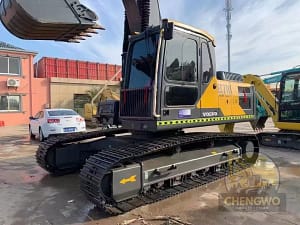 تولد الطاقة اهتزازات قوية تنتقل عبر ذراع الرافعة، ثم إلى الذراع، لتصل في النهاية إلى المضخة الهيدروليكية الرئيسية لآلتك. بالنسبة لمالكي الحفارات المستعملة, ، ويكون هذا الخطر أكثر حدةً لأن المضخات القديمة قد تكون أختامها أو محاملها أو مكابسها قد تعرضت للتآكل بالفعل، مما يقلل من قدرتها على تحمل الضغوط الإضافية. وتُعد المضخة الرئيسية قلب النظام الهيدروليكي، حيث تعمل على تحويل الطاقة الميكانيكية من المحرك إلى تدفق وضغط هيدروليكيين. وعندما تدخل اهتزازات المطرقة العنيفة إلى المضخة، فإنها قد تتسبب في سلسلة من الأعطال: تشقق ألواح الصمامات، وتلف كتل الأسطوانات، وكسر أغطية المكابس، وإجهاد المحامل قبل الأوان. وبمرور الوقت، حتى الاهتزازات الطفيفة التي تبدو غير ضارة يمكن أن تؤدي إلى عطل كارثي في المضخة، ووقت تعطل مكلف، وإصلاحات باهظة الثمن. إن فهم كيفية تأثير الاهتزاز على كل مكون داخلي هو الخطوة الأولى نحو الوقاية الفعالة.
تتمثل الآلية الرئيسية للتلف الناتج عن الاهتزازات في التعرض المتكرر للصدمات. فكل ضربة من المطرقة تسبب ارتفاعًا حادًا في الضغط عبر الدائرة الهيدروليكية. ورغم أن المطارق الحديثة مزودة ببعض أنظمة التخميد الداخلية، إلا أنه لا يمكن امتصاص الطاقة بالكامل. وتتلقى المضخة الرئيسية، التي غالبًا ما يتم تركيبها مباشرةً على غلاف دولاب الموازنة الخاص بالمحرك أو عبر وصلات مرنة، هذه الصدمات. وإذا لم تكن المجموعة الدوارة الداخلية للمضخة محاذاة بشكل مثالي أو إذا كان التثبيت صلبًا، فإن المحامل تتعرض لكسور دقيقة. وهناك تأثير خفي آخر وهو التكهف: يمكن أن تؤدي الاهتزازات إلى تقلبات في الضغط تتسبب في تكوّن فقاعات في الزيت الهيدروليكي، والتي تنفجر بعد ذلك على الأسطح المعدنية، مما يؤدي إلى تآكلها. وهذا أمر خطير بشكل خاص بالنسبة لـ الحفارات المستعملة لأن الأضرار الناتجة عن التكهف تتراكم بصمت. بالإضافة إلى ذلك، يمكن لنظام التحكم التوجيهي والصمامات الرئيسية أن تنقل الاهتزازات إلى الصفيحة المائلة للمضخة ومكابس نظام التوجيه، مما يؤدي إلى تقلب في التنظيم وارتفاع درجة الحرارة. إن التعرف على هذه المسارات — الصدمات الميكانيكية، والارتفاعات المفاجئة في الضغط الهيدروليكي، والرنين — يتيح للمشغلين وفرق الصيانة استهداف حلول محددة. في الأقسام التالية، سنستكشف طرقًا عملية قائمة على الهندسة لحماية المضخة الرئيسية من الطاقة المدمرة للمطرقة الهيدروليكية، مما يضمن أن كل من ماكينات أخرى تعمل المطارق المجهزة بهذه الميزات بشكل موثوق لسنوات عديدة.
2. اختيار المطرقة المناسبة للحفارة والآلات الأخرى
يُعد اختيار مطرقة هيدروليكية ذات الحجم المناسب لآلتك أحد أكثر العوامل التي يتم تجاهلها عند السعي لمنع تلف المضخة. سواء كنت تقوم بتشغيل الحفارات المستعملة أما بالنسبة للوحدات الجديدة تمامًا، فإن المطرقة ذات الحجم الزائد ستولد طاقة صدمية واهتزازات مفرطة لا تستطيع قدرة التخميد الخاصة بالمضخة تحملها. وعلى العكس من ذلك، فإن المطرقة الأصغر من اللازم تجبر المشغل على العمل بإعدادات تدفق وضغط أعلى لتحقيق قوة كسر كافية، مما يؤدي أيضًا إلى زيادة سعة وتردد الاهتزاز. توصي معايير الصناعة بأن يتراوح وزن المطرقة التشغيلي بين 8% و12% من الوزن التشغيلي للحفارة. بالنسبة لـ ماكينات أخرى مثل الحفارات ذات الجرافة الخلفية، أو الجرافات ذات العجلات المنزلقة، أو اللوادر ذات العجلات المُعدَّلة لاستخدام المطرقة الهوائية؛ وقد تختلف النسبة، لكن المبدأ يبقى كما هو: يجب مطابقة فئة تأثير المطرقة الهوائية مع القدرة الهيدروليكية للآلة وصلابتها الهيكلية.
عند الشراء الحفارات المستعملة بالنسبة لأعمال المطرقة الهوائية، يجب عليك التحقق من القيم الأصلية للتدفق الهيدروليكي الإضافي والضغط المحددة للآلة. تفتقر العديد من الآلات القديمة إلى دوائر التدفق العالي اللازمة للمطارق الحديثة، مما يجبر المشغلين على تعديل إعدادات صمامات التنفيس. تؤدي هذه الممارسة إلى زيادة الاهتزاز بشكل كبير لأن المضخة تضطر إلى العمل باستمرار بالقرب من حد الضغط الأقصى. والنهج الأفضل هو اختيار مطرقة مزودة بصمام تنفيس ضغط مدمج ومنظم تدفق يتوافق مع المنحنى المميز للمضخة. بالنسبة لـ ماكينات أخرى, ، وكما هو الحال في اللودر المجنزر المدمج، غالبًا ما يستخدم النظام الهيدروليكي مضخة تروس بدلاً من مضخة مكبس. تتميز مضخات التروس بقدرة أكبر على تحمل الاهتزازات، لكنها مع ذلك معرضة لتلف الأختام والمحامل. لذلك، يجب دائمًا الرجوع إلى جدول التوافق الصادر عن الشركة المصنعة للمطرقة. بالإضافة إلى ذلك، يجب مراعاة تردد ضربات المطرقة. تنتج المطارق ذات التردد المنخفض (300–500 ضربة في الدقيقة) صدمات فردية أكبر، بينما تولد الطرز ذات التردد العالي (600–1200 ضربة في الدقيقة) اهتزازات أصغر حجمًا ولكن أسرع. يمكن أن يتأثر التردد الطبيعي للمضخة الرئيسية — الذي يتراوح عادةً بين 100 و300 هرتز حسب تصميمها — بالتوافقيات الصادرة عن المطرقة. إذا تطابق تردد تشغيل المطرقة مع تردد الرنين لحامل المضخة أو مكوناتها الداخلية، فقد تتضاعف سعة الاهتزازات عشر مرات. لتجنب ذلك، اطلب من مورد المطرقة بيانات طيف الاهتزاز وقارنها بمواصفات المضخة الخاصة بك. من أجل الحفارات المستعملة, ، يُنصح بإجراء اختبار رنين بسيط عن طريق تشغيل المطرقة عند مستويات مختلفة من عدد دورات المحرك في الدقيقة (RPM)، مع مراقبة هيكل المضخة باستخدام مقياس التسارع. وتشير الزيادة المفاجئة في الاهتزاز عند عدد دورات محدد في الدقيقة إلى حدوث رنين خطير، وهو ما يمكن التخفيف من حدته عن طريق تغيير سرعة المحرك أو إضافة كتلة تخميد.
3. تحسين نظام التثبيت والربط
يلعب الارتباط الميكانيكي بين المطرقة، وقوس تثبيت الملحق الخاص بالحفارة، والذراع، وأخيرًا المضخة الرئيسية، دورًا حاسمًا في انتقال الاهتزازات. العديد من أعطال المضخات في الحفارات المستعملة يمكن أن يُعزى ذلك إلى أنظمة التثبيت البالية أو الصلبة. تم تصميم الحفارات الحديثة بعوازل مطاطية في حاملات الكابينة والمحرك، لكن هذه العوازل غالبًا ما تكون غير كافية لمواجهة الاهتزازات الناتجة عن المطرقة. لحماية المضخة الرئيسية، تحتاج إلى استراتيجية عزل متعددة الطبقات. ابدأ بالوصلة بين المطرقة والذراع. تنقل حوامل التثبيت القياسية التي تعتمد على المسامير جميع الاهتزازات تقريبًا مباشرةً إلى الذراع. يمكن أن يؤدي تزويد المطرقة بمخمد اهتزازات وسيط — عبارة عن طبقة مزدوجة من المطاط عالي الصلابة أو البولي يوريثان مع ألواح فولاذية — إلى تقليل الاهتزازات المنقولة بنسبة تتراوح بين 40% و60%. تتوفر هذه المخمدات كمجموعات قطع غيار لمعظم طرازات المطارق، ويُنصح بشدة باستخدامها من أجل الحفارات المستعملة لأنها تحمي أيضًا مسامير المحور وجلبات ذراع الرافعة.
بعد ذلك، افحص طريقة تثبيت المضخة نفسها. تُثبت معظم المضخات الرئيسية بمسامير مباشرةً على حامل من الألومنيوم أو الحديد الزهر، والذي يكون بدوره مثبتًا بمسامير على كتلة المحرك أو غلاف دولاب الموازنة. ويسمح هذا المسار الصلب بانتقال الاهتزاز من المطرقة، عبر الجنزير، إلى هيكل المحرك، ثم إلى المضخة. تعد إضافة وصلات مرنة بين المحرك والمضخة أمرًا بالغ الأهمية. المعيار الصناعي هو وصلة من النوع الفكي أو النوع الإطاري مزودة بعنصر مطاطي. ومع ذلك، فإن هذه الوصلات مصممة لمواجهة الاهتزازات الالتوائية الصادرة عن المحرك، وليست مصممة لمواجهة الصدمات المحورية أو الشعاعية الناتجة عن ضربات المطرقة. بالنسبة لتطبيقات المطرقة الشاقة، ضع في اعتبارك الترقية إلى وصلة مزدوجة المرونة (على سبيل المثال، وصلة Lovejoy مزودة بإدراج مركب) قادرة على التعامل مع عدم محاذاة المحاور وامتصاص الصدمات. بالإضافة إلى ذلك، قم بتركيب المضخة على إطار فرعي معزول عن إطار المحرك باستخدام أربعة أو ستة حوامل مطاطية مخروطية. تأكد من أن الحوامل محملة مسبقًا بشكل صحيح — فالليونة الزائدة تسمح بحركة مفرطة، بينما الصلابة الزائدة تنقل الاهتزازات. ومن القواعد العامة أن يكون الانحراف الساكن تحت وزن المضخة بين 5 و8 ملم. بالنسبة لـ ماكينات أخرى مثل اللوادر ذات العجلات المنزلقة، حيث غالبًا ما يتم تشغيل المضخة بواسطة حزام، يوفر الحزام نفسه قدرًا من التخميد، لكن لوح تثبيت المضخة يجب أن يستخدم مع ذلك بطانات مطاطية.
لا تغفل عن الخراطيم الهيدروليكية التي تربط المضخة بصمام التحكم الرئيسي وبالمطرقة. فقد تعمل الأنابيب الفولاذية الصلبة كموصلات للاهتزازات. استبدل أجزاء من الأنابيب الفولاذية بخراطيم هيدروليكية ملفوفة حلزونيًا ومقاومة للنبضات العالية، مزودة بغطاء مطاطي وضمادة نسيجية. تستوعب هذه الخراطيم كمية مذهلة من الاهتزازات عالية التردد لأن الطبقات المطاطية تعمل على تبديد الطاقة على شكل حرارة. تأكد أيضًا من أن مسار الخرطوم لا يخلق نقطة تثبيت صلبة بالقرب من المضخة؛ استخدم مشابك خراطيم من النوع الزنبركي مزودة بحلقات مطاطية. من أجل الحفارات المستعملة بالنسبة للمضخات التي خضعت لإصلاحات سابقة، تأكد من أن مسامير تثبيت المضخة مشدودة بالعزم الصحيح، وأنه لا يوجد أي غسالات أو فواصل مفقودة. فالمسامير غير المشدودة تزيد من الاهتزازات الناتجة عن الصدمات (ارتطام رأس المسمار بالكتيفة)، مما يؤدي مباشرةً إلى إتلاف خيوط غلاف المضخة وقد يتسبب في حدوث تسربات للزيت.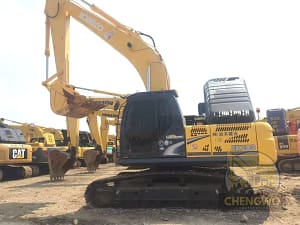
4. تركيب مكونات مخصصة لتخميد الاهتزازات
بالإضافة إلى التحسينات الأساسية المتعلقة بالتركيب، يمكنك إضافة أجهزة متخصصة لتخميد الاهتزازات إلى نظامك الهيدروليكي. وتُعد هذه الأجهزة مفيدة بشكل خاص في الحفارات المستعملة التي تفتقر إلى ميزات التخميد المثبتة في المصنع. وأكثر الأجهزة فعالية هو المركم المثبت على خط تصريف المضخة. تعمل المراكم الهيدروليكية، وتحديدًا أنواع المراكم ذات المثانة أو المكبس، كممتصات للصدمات عن طريق ضغط غاز النيتروجين عند حدوث ارتفاع مفاجئ في الضغط. وعندما يحدث الضرب المطرقي، يتم تحويل الارتفاع المفاجئ في الضغط عند مخرج المضخة جزئيًا إلى المركم، مما يمنع الارتفاع المفاجئ من الاصطدام بلوحة الصمام والمكابس الخاصة بالمضخة. بالنسبة لتطبيقات المطرقة، يمكن لمكثف سعة 1 إلى 2 لتر موضوع على مسافة لا تزيد عن 30 سم من مخرج المضخة أن يقلل سعة ذروة الضغط بنسبة 70%. ومع ذلك، تأكد من ضبط ضغط الشحن المسبق للمركم على 60–80% من ضغط تشغيل النظام؛ فالشحن المسبق المنخفض جدًّا يجعل المركم غير فعال، بينما الشحن المسبق المرتفع جدًّا يجعله يتصرف كغرفة صلبة. افحص الشحن المسبق أسبوعيًا باستخدام مقياس النيتروجين لأن تسرب الغاز شائع في الحفارات المستعملة.
ومن المكونات الفعالة الأخرى «مخمد الكتلة المضبوط» (TMD) المثبت على هيكل المضخة. ويتألف مخمد الكتلة المضبوط من ثقل معدني (يتراوح وزنه عادةً بين 2 و5 كجم) متصل بالمضخة عبر زنبرك ومخمد لزج. وعندما تهتز المضخة بترددها الطبيعي، يتأرجح المثبط خارج الطور، مما يلغي الحركة. يمكنك شراء مثبطات TMD الجاهزة من موردي أنظمة التحكم في الاهتزازات الصناعية، ولكن تأكد من ضبطها على تردد الاهتزاز السائد للمضخة (الذي يُقاس باستخدام مقياس التسارع أثناء تشغيل المطرقة). لـ ماكينات أخرى مثل اللوادر ذات العجلات التي تستخدم مطرقة هيدروليكية، غالبًا ما يتم تركيب المضخة بشكل جانبي، ويمكن تثبيت جهاز TMD مباشرةً بالبراغي على الغطاء النهائي للمضخة. وفي حالة عدم توفر جهاز TMD تجاري، يمكنك الارتجال عن طريق تثبيت كتلة فولاذية ثقيلة عبر طبقة من مادة «سوربوثان» أو أي بوليمر لزج مرن آخر. ورغم أن هذه الطريقة لا تتمتع بنفس الدقة، إلا أنها توفر مع ذلك بعض التخميد واسع النطاق.
لا تنسَ الدائرة الهيدروليكية التوجيهية. فالمضخة التوجيهية (التي غالبًا ما تكون مضخة تروسية مُركَّبة في الجزء الخلفي من المضخة الرئيسية) شديدة الحساسية للاهتزازات لأن تروسها الصغيرة قد تتعرض للاهتزاز. قم بتركيب مخمد نبضات صغير — وهو أنبوب فولاذي ملفوف (لفة واحدة أو لفتين) بقطر موسع — في خط التوجيه قبل دخوله إلى منظم المضخة الرئيسية. يعمل هذا الأنبوب الملفوف كمرشح تمرير منخفض، حيث يعمل على تخفيف الاهتزازات عالية التردد التي قد تتداخل مع التحكم في الصفيحة المائلة للمضخة. من أجل الحفارات المستعملة في الأنابيب التي تراكمت عليها ساعات التشغيل، قد يكون خط الأنابيب قد تعرض بالفعل لتصلب نتيجة الاستخدام وأصبح هشًا؛ لذا استبدله بأنبوب جديد مُصلب حراريًّا للحصول على مرونة وتخميد أفضل. بالإضافة إلى ذلك، ضع في اعتبارك وضع طبقة من الشريط اللاصق الماستيك المُخمد للاهتزازات (المستخدم عادةً في عزل الصوت في السيارات) مباشرةً على غلاف المضخة. ورغم أن هذه الطريقة لا تؤثر كثيرًا على الصدمات منخفضة التردد، إلا أنها تقلل بشكل فعال من “الرنين” عالي التردد الذي قد يؤدي إلى فك المثبتات الداخلية بمرور الوقت. يجب وضع الشريط على أسطح نظيفة وخالية من الشحوم ولفه بإحكام. يُوصى بشكل خاص باتخاذ هذا الإجراء منخفض التكلفة في حالة ماكينات أخرى في أساطيل المعدات المؤجرة، حيث يتم تغيير ملحقات المطرقة بشكل متكرر ويتفاوت التعرض للاهتزازات.
5. تقنيات التشغيل لتقليل انتقال الصدمات إلى أدنى حد
حتى مع وجود أفضل المعدات، فإن التشغيل غير السليم قد يؤدي إلى تلف المضخة الرئيسية في غضون ساعات. الطريقة التي تتحكم بها في الحفارة أو ماكينات أخرى يؤثر العمل بالمطرقة بشكل مباشر على طاقة الاهتزاز التي تصل إلى المضخة. وتتمثل القاعدة الذهبية في تجنب “الضرب الفارغ” (تشغيل المطرقة دون الضغط بالأداة بقوة على المادة). عندما يضرب المطرقة في الهواء، يتسارع المكبس إلى أقصى شوط له دون مقاومة من الأداة، مما يولد موجة صدمية عنيفة تنتقل عائدة عبر الدائرة الهيدروليكية. وتكون هذه الصدمة أشد بثلاث إلى خمس مرات من الضربة العادية. تأكد دائمًا من أن أداة المطرقة تكون عمودية على سطح العمل وأنك تمارس ضغطًا لأسفل — بما يكفي لضغط الزنبرك الداخلي للمطرقة دون أن يصل إلى درجة رفع الجنزير أو الإطارات. على الحفارات المستعملة, ، قد لا تتمكن الأسطوانات الهيدروليكية البالية من الحفاظ على الضغط اللازم لإبقاء الأداة ملامسة للسطح؛ لذا يجب إصلاح أو استبدال موانع التسرب في الأسطوانات المتسربة قبل البدء في أعمال الطرق.
ومن الممارسات المهمة الأخرى تجنب تشغيل المطرقة بشكل مستمر لأكثر من 15 ثانية في المرة الواحدة. فالضرب المستمر لفترات طويلة يؤدي إلى ارتفاع درجة حرارة الزيت الهيدروليكي، مما يقلل من لزوجته وقدرته على تخميد اهتزازات مكونات المضخة الداخلية. كما أن ارتفاع درجة حرارة الزيت يؤدي إلى تسريع عملية التجويف. بدلاً من ذلك، استخدم تقنية “النبضات”: اضرب لمدة 10–15 ثانية، ثم توقف لمدة 5 ثوانٍ للسماح للزيت بالتدفق عبر المبرد ولتبديد ارتفاعات الضغط. أثناء فترة التوقف، حافظ على تشغيل المحرك بأقصى عدد دورات في الدقيقة، ولكن افصل دائرة المطرقة (إذا كانت آلتك مزودة بدواسة مطرقة أو تحكم مساعد نسبي). وهذا يمنح المضخة الرئيسية فترة استرداد قصيرة. من أجل ماكينات أخرى كما هو الحال في الجرافات الصغيرة ذات الخزانات الهيدروليكية الأصغر حجمًا، يرتفع درجة حرارة الزيت بسرعة أكبر؛ لذا، قم بتقليل مدة الضربة إلى 8–10 ثوانٍ.
انتبه لسرعة دوران المحرك. يخطئ العديد من المشغلين في تشغيل المحرك بأقصى سرعة، معتقدين أن ذلك يوفر قوة أكبر للمطرقة. في الواقع، يتحدد أداء المطرقة بالتدفق الهيدروليكي، وليس بعدد دورات المحرك في الدقيقة وحده. يؤدي التشغيل بأقصى عدد دورات في الدقيقة إلى زيادة سرعة دوران المضخة، مما يزيد من أي خلل في التوازن أو اهتزاز؛ لأن قوى الطرد المركزي المؤثرة على المجموعة الدوارة للمضخة تتناسب مع مربع السرعة. بالنسبة لمعظم الحفارات المستعملة, ، تبلغ السرعة المثلى للمحرك أثناء تشغيل المطرقة 70–80% من الحد الأقصى المحدد. في هذا النطاق، تتعرض محامل المضخة لأحمال ديناميكية أقل، كما ينخفض تردد صدمات المطرقة بشكل طفيف، مما يؤدي غالبًا إلى إبعادها عن ترددات الرنين. استخدم مقياس سرعة دوران محمول أو شاشة الجهاز لضبط السرعة بدقة. تأكد أيضًا من أن الضغط الخلفي للمطرقة (ضغط خط العودة) أقل من 15 بار (220 رطل لكل بوصة مربعة). قد ينتج الضغط الخلفي المفرط عن استخدام مرشحات عودة صغيرة الحجم أو خراطيم طويلة ذات قطر صغير. يمنع الضغط الخلفي المرتفع المطرقة من سحب المكبس بالكامل، مما يؤدي إلى “ضربات مزدوجة” ترسل ارتفاعين مفاجئين في الضغط متتاليين بسرعة إلى المضخة. قم بقياس الضغط الخلفي باستخدام مقياس موصول على شكل حرف T في خط إرجاع المطرقة أثناء التشغيل في الظروف العادية. إذا تجاوز القيم المحددة في المواصفات، فقم بتركيب خط إرجاع أكبر أو مرشح إرجاع جانبي ذي تدفق حر.
6. بروتوكولات الصيانة والفحص الدورية
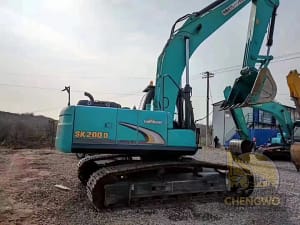 الصيانة الوقائية هي العنصر الأساسي لحماية المضخة الرئيسية من الأضرار الناجمة عن الاهتزاز، خاصةً في الحفارات المستعملة حيث بدأ التآكل بالفعل. أنت بحاجة إلى جدول صيانة يتجاوز عمليات تغيير الزيت والمرشحات القياسية. ابدأ بتحليل الزيت الهيدروليكي كل 250 ساعة من استخدام المطرقة. تؤدي الاهتزازات إلى تسريع تكوّن الجسيمات: حيث تدور في الزيت رقائق معدنية صغيرة من الأجزاء الداخلية للمطرقة ومن التآكل الذي تتعرض له المضخة نفسها. تعمل هذه الجسيمات كمواد كاشطة، مما يؤدي إلى مزيد من التلف لأسطح المضخة. يجب أن يظل عدد الجسيمات (رمز ISO 4406) أقل من 18/16/13. إذا ارتفع هذا الرقم، فقم بتغيير الزيت والمرشحات على الفور. من أجل ماكينات أخرى في تطبيقات المطارق، يُنصح باستخدام زيت ذي لزوجة أعلى (مثل ISO 68 بدلاً من ISO 46) لأن الزيت الأكثر سمكًا يوفر طبقة تخميد أفضل بين مكونات المضخة. ومع ذلك، يجب التحقق أولاً من موافقة الشركة المصنعة.
افحص مسامير تثبيت المضخة والوصلات المرنة أسبوعيًا. تؤدي الاهتزازات إلى ارتخاء أدوات التثبيت بمرور الوقت. استخدم مفتاح عزم الدوران للتأكد من أن جميع المسامير مشدودة بالعزم المحدد. ضع مادة تثبيت الخيوط (قوة متوسطة، مثل Loctite 243) على المسامير التي ارتخت مرارًا وتكرارًا. بالنسبة للوصلة، ابحث عن علامات تدهور المطاط: تشققات، أو تلميع، أو أجزاء مفقودة. استبدل عنصر الوصلة كل 500 ساعة أو سنويًّا، أيهما يأتي أولًا. في الحفارات المستعملة, ، ربما تم استبدال أداة التوصيل سابقًا بنسخة أرخص وأقل تثبيطًا؛ قم بالترقية إلى أداة توصيل أصلية من الشركة المصنعة (OEM) أو أداة توصيل عالية الجودة من سوق قطع الغيار، مزودة برمز لوني أزرق أو أحمر يشير إلى مقاومة عالية للصدمات. كما يجب فحص عمود الإدخال للمضخة للتأكد من عدم وجود لعب محوري. أدخل مقياس قرصي على طرف العمود وقم بالضغط برفق. يشير التلاعب الذي يتجاوز 0.2 مم إلى تآكل المحامل، وهو ما سيتفاقم بسرعة تحت تأثير اهتزازات المطرقة. في حالة اكتشاف ذلك، حدد موعدًا لإعادة بناء المضخة على الفور.
ومن نقاط الفحص الحاسمة الأخرى المركم الخاص بالمطرقة (الحجرة المملوءة بالغاز داخل المطرقة والتي تمتص الارتداد). ففراغ مركم المطرقة يؤدي إلى فقدان الحماية الأساسية ضد الاهتزاز. يجب اختبار ضغط مركم المطرقة أسبوعيًا باستخدام مجموعة أدوات الاختبار الخاصة بالشركة المصنعة. عادةً ما يتراوح الضغط الصحيح بين 10 و20 بار فوق ضغط تشغيل المطرقة. إذا كان الضغط منخفضًا، فقم بإعادة تعبئته بالنيتروجين — ولا تستخدم الهواء المضغوط أبدًا لأن الأكسجين قد يتسبب في حدوث انفجارات. تشمل أعراض وجود خلل في المركم صوت ارتطام خافتًا ومبهمًا وزيادة اهتزاز الماكينة. من أجل الحفارات المستعملة التي لا يُعرف تاريخ صيانتها، افترض أن بطارية المطرقة فارغة وقم بإعادة شحنها أو استبدالها قبل الاستخدام. وبالمثل، افحص البراغي المارة وقضبان الربط الخاصة بالمطرقة. فالبراغي المارة المفكوكة تسمح لهيكل المطرقة بالانثناء، مما يولد اهتزازات غير متماثلة تنتقل إلى ذراع الرافعة والمضخة. قم بإحكام ربطها وفقًا للمواصفات كل 40 ساعة.
لا تهمل حاملات كابينة الحفارة وحاملات المحرك. فحاملات الكابينة البالية تزيد من الاهتزازات التي يشعر بها المشغل، كما أنها تشير إلى احتمال أن تكون حاملات المحرك والمضخة بالية بنفس الدرجة. إذا لاحظت تشققات في المطاط أو انهيارًا في حاملات المحرك، فاستبدلها كمجموعات كاملة. يجب فحص حوامل الإطار الفرعي للمضخة، كما ذكرنا سابقًا، للتأكد من عدم وجود انضغاط دائم. قم بقياس ارتفاع كل حامل تحت وزن المضخة؛ إذا انخفض الارتفاع بأكثر من 20% عن الارتفاع الأصلي، فاستبدله. بالنسبة لـ ماكينات أخرى مثل الحفارات الخلفية، غالبًا ما يتم تركيب المحرك بشكل جانبي، ويمكن أن يؤدي تآكل دعامة واحدة إلى اختلال محاذاة حزام محرك المضخة، مما يتسبب في اهتزازات إضافية ناتجة عن اهتزاز الحزام. احتفظ بسجل لجميع عمليات الفحص هذه، مع تدوين التاريخ وقراءة عداد الساعات وأي إجراءات تصحيحية. ويصبح هذا السجل ذا قيمة لا تقدر بثمن في عملية تشخيص الأعطال وفي تحديد قيمة إعادة بيع الآلة.
7. اعتبارات خاصة بشأن الحفارات المستعملة والآلات الأخرى
الحفارات المستعملة تمثل هذه الآلات جزءًا كبيرًا من سوق معدات البناء، ويُباع الكثير منها خصيصًا لأعمال الطرق نظرًا لتكلفتها الأولية المنخفضة. ومع ذلك، فإنها تنطوي أيضًا على مخاطر خفية قد تؤدي إلى تسريع تعطل المضخة في حالة عدم تحسين نظام الحماية من الاهتزازات. عند شراء حفارة مستعملة المخصصة للاستخدام مع المطرقة، يجب إجراء اختبار لضغط وتدفق المضخة الرئيسية في ورشة هيدروليكية مستقلة. من المرجح أن تكون الفجوات الداخلية للمضخة التي تنتج بالفعل أقل من 85% من التدفق المقنن قد اتسعت بسبب التآكل السابق. وستكون مثل هذه المضخة أكثر عرضة للتسرب الناتج عن الاهتزاز لأن المكابس وكتلة الأسطوانات يمكن أن تتحرك شعاعيًّا أكثر مما هو مصمم له. تكلفة إعادة بناء المضخة (1500–(4000) غالبًا ما تكون تكلفة تركيب مطرقة أقل من تكلفة أي عطل كارثي بالإضافة إلى فترة التوقف عن العمل. كما يجب فحص صمام التنفيس الرئيسي للآلة. في العديد من الحفارات المستعملة, ، ربما يكون المالكون السابقون قد استخدموا حشوات تحت صمام التنفيس لزيادة الضغط من أجل مطرقة ذات حجم أقل من المطلوب. تؤدي هذه الممارسة إلى زيادة ارتفاعات الضغط التي تتعرض لها المضخة. أعد ضبط صمام التنفيس وفقًا لمواصفات المصنع استنادًا إلى دليل صيانة الآلة.
بالنسبة لـ ماكينات أخرى أما في حالة المعدات التي ليست حفارات مخصصة — مثل اللوادر ذات العجلات، أو الرافعات التلسكوبية، أو الجرافات الصغيرة ذات العجلات المنزلقة — فغالبًا ما تكون المضخة الهيدروليكية عبارة عن مضخة تروسية أو مضخة مكبسية متغيرة السعة، ولكل منهما درجات حساسية مختلفة تجاه الاهتزازات. وتتميز المضخات التروسية بمتانة أكبر في مواجهة الصدمات، لكنها تتعطل مع ذلك عندما تتشقق أغلفة الألومنيوم الخاصة بها بسبب الارتفاعات المتكررة في الضغط. ويُعد تركيب خرطوم ممتص للصدمات (كما هو مذكور في القسم 3) بين مخرج المضخة ودائرة المطرقة أمرًا أكثر أهمية لأن المضخات التروسية لا تحتوي على نظام تخميد داخلي. بالإضافة إلى ذلك،, ماكينات أخرى عادةً ما تحتوي على مبردات وخزانات زيت أصغر حجمًا، مما يؤدي إلى ارتفاع درجة حرارة الزيت بسرعة أكبر. راقب درجة حرارة الزيت باستخدام مقياس حرارة يعمل بالأشعة تحت الحمراء على غلاف المضخة؛ وإذا تجاوزت 85 درجة مئوية (185 درجة فهرنهايت) أثناء تشغيل المطرقة، فقم بإيقاف التشغيل واتركها تبرد. ضع في اعتبارك إضافة مبرد زيت إضافي مزود بمروحة يتم التحكم فيها بواسطة منظم حراري للآلات التي ستقضي أكثر من 20% من ساعات تشغيلها في أعمال الطرق. بالنسبة للرافعات الشوكية التي تستخدم مطرقة مركبة على قارنة توصيل سريعة، تأكد من أن القارنة من النوع ذي القفل الإيجابي (هيدروليكي أو ميكانيكي) الذي لا يسبب أي تلاعب. فأي ارتخاء في القارنة يؤدي إلى قوى صدم إضافية عند ضرب المطرقة، مما يضاعف الاهتزاز.
وأخيرًا، عند استخدام ماكينات أخرى مثل الحفارة المدمجة (التي تظل حفارةً ولكن بحجم أصغر)، غالبًا ما تكون المضخة الرئيسية عبارة عن مضخة ترادفية (قسم واحد للتحرك، وقسم آخر للعمل). يمكن أن تتسبب الاهتزازات الصادرة عن المطرقة في تشقق اللوح الفاصل الداخلي بين أقسام المضخة. ولمنع حدوث ذلك، قم بتركيب مخمد نبضات الضغط على خط المدخل المؤدي إلى قسم المضخة الذي يزود المطرقة. يمكن أن يكون هذا المخمد بسيطًا مثل حجرة بسعة 2 لتر مزودة بمثانة مطاطية — وهو في الأساس مخزن ضغط منخفض. وهو يعمل على تخفيف نبضات جانب الشفط التي تحدث عندما يفتح ويغلق بكرة صمام المطرقة بسرعة. كما أنه، بالنسبة لجميع الحفارات المستعملة و ماكينات أخرى, ، استبدل المرشحات الهيدروليكية بمرشحات ذات معامل بيتا عالٍ (β>200) مصنفة لدرجة نقاء مطلق تتراوح بين 3 و5 ميكرون. يعمل الترشيح الدقيق على إزالة الجسيمات المجهرية الناتجة عن التآكل الناجم عن الاهتزاز قبل أن تتمكن من التراكم على مسارات محامل المضخة. استخدم مرشحًا مزودًا بصمام تجاوز مضبوط على الفتح عند ضغط أقل من المعتاد (على سبيل المثال، 2.5 بار بدلاً من 5 بار) لضمان استمرار التدفق حتى في حالة انسداد المرشح، لأن المرشح المسدود في وضع التجاوز لا يزال يوفر قدرًا من الترشيح، ولكنه يمنع حدوث التجويف الناتج عن انسداد المرشح.
8. الاستراتيجيات طويلة الأجل وتحسينات النظام
لتحقيق أعلى مستوى من الحماية لمضختك الرئيسية، يُنصح بدمج التقنيات المذكورة أعلاه في نظام شامل لإدارة الاهتزازات. ويُعد هذا الأمر ذا أهمية خاصة لأصحاب الأساطيل الذين يشغلون عدة الحفارات المستعملة و ماكينات أخرى مع مطارق قابلة للتبديل. ابدأ بإجراء قياس أساسي للاهتزاز لكل مجموعة مكونة من آلة ومضخة. استأجر أو اشترِ جهاز تحليل اهتزاز محمول (مثل جهاز Fluke 810 أو ما شابهه) وقم بتوصيل مقياس تسارع بهيكل المضخة على سطح مُشغَّل بالقرب من موقع المحمل. قم بتشغيل المطرقة على مادة تمثيلية (صخرة متوسطة الصلابة أو خرسانة) لمدة دقيقتين، مع تسجيل سرعة الاهتزاز الإجمالية (مم/ثانية RMS) والتردد السائد. بالنسبة للمضخات السليمة، يجب أن تكون سرعة الاهتزاز أقل من 11 مم/ثانية RMS (معيار ISO 10816-3 لاهتزاز المضخات). إذا تجاوزت 18 مم/ثانية، فيجب اتخاذ إجراء فوري. استخدم هذا المعيار الأساسي لتقييم فعالية كل تحسين: بعد إضافة مخمدات الاهتزاز، وبعد استبدال أدوات التوصيل، وبعد تغيير تقنيات التشغيل، وما إلى ذلك. احرص على خفض الاهتزاز إلى أقل من 7 مم/ثانية لضمان عمر طويل للمضخة.
هناك استراتيجية متقدمة أخرى تتمثل في تحديث الحفارات المستعملة مزودة بنظام نشط للتحكم في الاهتزازات. تستخدم هذه الأنظمة وحدة تحكم إلكترونية، ومقياس تسارع مركب على المضخة، وصمام مؤازر هيدروليكي يعمل على تعديل زاوية الصفيحة المائلة للمضخة بزاوية طفيفة خارج طور الاهتزاز الوارد. ورغم أن هذه الأنظمة أكثر شيوعًا في الآلات الصناعية، فإن العديد من موردي قطع الغيار يقدمون حاليًّا حوامل نشطة مدمجة للأنظمة الهيدروليكية المتنقلة. وتبلغ تكلفتها (حوالي 2,000–(4,000) يمكن تبريرها إذا كنت تقوم بمئات الساعات من أعمال الطرق بالمطرقة سنويًّا. بالنسبة لـ ماكينات أخرى مع استخدام مكونات إلكترونية أبسط، يُعد المرشح الهيدروليكي السلبي للمرور المنخفض بديلاً أرخص. يتكون هذا المرشح من أنبوب فولاذي طويل ملفوف (10–20 مترًا من الأنابيب مقاس 10 مم ملفوفة بقطر 30 سم) يتم إدخاله بين مخرج المضخة وصمام المطرقة. تعمل الحثية الهيدروليكية للأنبوب على تخفيف تموجات الضغط عالية التردد، وتحويل طاقة الاهتزاز إلى حرارة. يجب التأكد من أن الأنبوب مدعوم بشكل صحيح لتجنب الإجهاد الميكانيكي؛ قم بتثبيته على حلقات مطاطية. يجب أن يكون انخفاض الضغط عبر الملف أقل من 10 بار عند الحد الأقصى للتدفق؛ قم بإجراء الاختبار باستخدام مقياس الضغط التفاضلي.
لا تنسَ أن تعتبر تدريب المشغلين استثمارًا طويل الأمد. تحدث العديد من أعطال المضخات بسبب عدم وعي المشغلين بالأضرار الناجمة عن الاهتزازات. قم بتطوير وحدة تدريبية مدتها ساعة واحدة تغطي: الفيزياء الكامنة وراء انتقال الاهتزازات، والتقنية الصحيحة لتشغيل المطرقة، وأهمية قاعدة الـ 15 ثانية، وكيفية التعرف على العلامات المبكرة لمشاكل المضخة (ضوضاء غير عادية، استجابة بطيئة، ارتفاع درجة حرارة غلاف المضخة). من أجل الحفارات المستعملة في حالة تشغيل المركبة بواسطة طواقم مختلفة، قم بتعليق قائمة مراجعة مغلفة بالبلاستيك داخل الكابينة. تضمن القائمة بنودًا مثل: “فحص أداة المطرقة للتأكد من عدم تآكلها” (تؤدي الأداة غير الحادة إلى زيادة الاهتزاز لأن المكبس يصطدم بالأداة بقوة أكبر)، “التحقق من ضغط المركم” (الفحص البصري للمقياس إن وُجد)، “تشغيل المحرك بسرعة دوران تتراوح بين 1700 و1900 دورة في الدقيقة، وليس بأقصى سرعة”، “لا تقم أبدًا بتشغيل المطرقة بدون حمولة”، و“توقف إذا تجاوزت درجة حرارة المضخة 75 درجة مئوية”. قم بإجراء اختبار عملي يثبت فيه كل مشغل قدرته على التحكم السليم في المطرقة على كتلة اختبار بينما يراقب فني اهتزازات المضخة. كافئ المشغلين الذين يحققون قراءات اهتزاز منخفضة.
وأخيرًا، يجب مراعاة الجانب الاقتصادي. فحماية المضخة الرئيسية من الأضرار الناجمة عن الاهتزازات لا تقتصر على منع الأعطال فحسب، بل إنها تؤثر بشكل مباشر على التكلفة الإجمالية للملكية. فقد تبلغ تكلفة المضخة الرئيسية الجديدة لحفارة سعة 20 طنًا 4,000–8,000 بالإضافة إلى تكلفة اليد العاملة. مقابل الحفارات المستعملة, ، قد تظل تكلفة المضخة المعاد تصنيعها 2,500. من خلال الإنفاق500 على مخمدات الاهتزاز،, 200 على أجهزة التجميع،,بمبلغ 100 على خرطوم مُحسَّن، وبضع ساعات من التدريب، يمكنك إطالة عمر المضخة بمقدار 2–3 أضعاف. من أجل ماكينات أخرى وفي حالة الجرافات ذات العجلات المنزلقة، حيث تتطلب إزالة المضخة جهدًا كبيرًا، تكون الوفورات أكبر. بالإضافة إلى ذلك، تستهلك المضخة التي تعمل بسلاسة كمية أقل من الوقود لأنها تعمل في نظام ضغط مستقر دون إهدار الطاقة في شكل حرارة. تتبع استهلاكك للوقود قبل وبعد تنفيذ هذه الإجراءات؛ ومن المرجح أن تلاحظ انخفاضًا بنسبة 5–10%. هذا الارتفاع في الكفاءة، على مدى آلاف ساعات التشغيل، يغطي تكلفة التحسينات عدة مرات.
باختصار، يتطلب منع الأضرار الناتجة عن الاهتزازات التي قد تلحق بالمضخة الرئيسية عند استخدام المطرقة الهيدروليكية اتباع نهج شامل. فبدءًا من مطابقة المعدات بشكل صحيح وتحسين طريقة التركيب وصولاً إلى التشغيل المنضبط والصيانة الدقيقة، تساهم كل خطوة في الحصول على نظام هيدروليكي أكثر هدوءًا وموثوقية. وسواء كنت تدير أسطولًا من الحفارات المستعملة أو الاعتماد على ماكينات أخرى أما بالنسبة للمهام المتخصصة، فإن المبادئ الموضحة هنا قابلة للتطبيق بشكل عام. قم بتنفيذها بشكل منهجي، وقم بقياس التقدم الذي تحرزه، واستمتع بمزايا تقليل فترات التعطل، وخفض تكاليف الإصلاح، وإطالة العمر التشغيلي لمعداتك القيمة.